


印刷行业在生产过程中会排放含有大量挥发性有机物的废气,是VOCs管控的重点行业之一。凹印、胶印、柔印等工艺使用的油墨、稀释剂、润版液及清洗剂中均含有乙酸乙酯、甲苯、二甲苯、异丙醇等有机溶剂,这些溶剂在干燥固化工序中挥发形成有机废气。如果不对废气加以收集治理,不仅影响车间操作环境,还面临环保合规压力。本文围绕印刷废气的成分特点,讨论PP喷淋塔与活性炭吸附箱组合工艺的设计思路与选型要点。
一、印刷废气的来源与成分特征
印刷车间的废气排放点主要集中在以下几个环节。一是印刷机的墨组干燥区,油墨中的溶剂在热风干燥过程中大量挥发,是车间VOCs浓度最高的排放源,废气温度通常在40-60℃之间。二是调墨和清洗工序,操作工使用香蕉水、白电油等溶剂清洗墨辊和印版,挥发的有机溶剂以无组织形式散逸。三是覆膜和上光工序中使用的胶黏剂和上光油在烘干时释放的酯类和醇类气体。
从成分上看,凹版印刷废气的VOCs浓度偏高,主要污染物为乙酸乙酯、甲苯和丁酮,浓度范围在300-800mg/m³之间,风量较大但浓度相对稳定。胶印废气的成分以异丙醇和少量芳烃为主,浓度一般在100-300mg/m³,波动较大。柔印用水性油墨时VOCs浓度较低,但仍含有醇类物质。不同印刷方式的废气特性差异明显,治理方案需要针对性设计。
二、组合工艺的选择依据
印刷废气以有机溶剂挥发为主,单纯使用PP喷淋塔处理效果有限,因为大多数有机溶剂在水中的溶解度较低,碱液吸收对这类污染物的作用不大。但喷淋塔并非无用武之地。印刷干燥废气温度偏高且含有少量颗粒物和油墨雾滴,如果直接进入活性炭吸附箱,高温会使活性炭吸附容量下降,颗粒物则会堵塞活性炭的微孔结构,缩短活性炭的使用寿命。
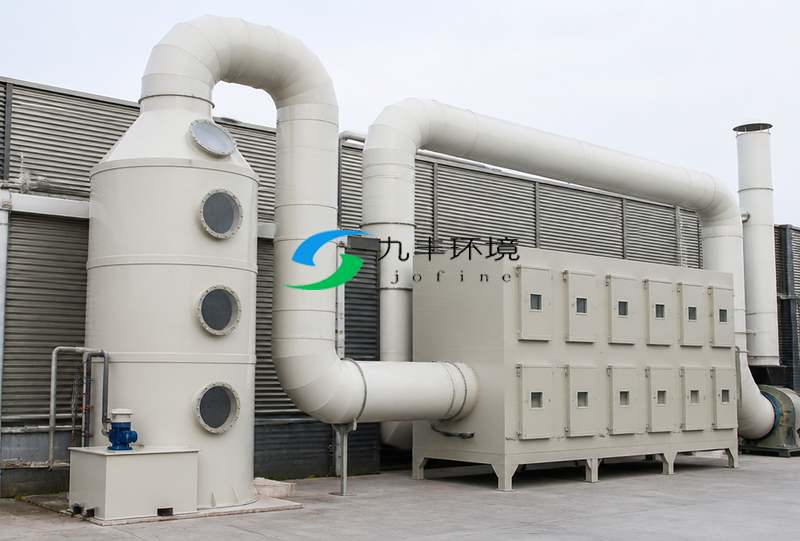
因此,"PP喷淋塔预处理+活性炭吸附箱深度处理"的组合方案在印刷行业应用广泛。喷淋塔起到降温、除尘和拦截油墨雾滴的作用,将废气温度降至35℃以下,同时去除大部分颗粒物。经过预处理的废气再进入活性炭吸附箱,在适宜温度下活性炭对有机溶剂的吸附效率可以达到90%以上,排放浓度满足相关标准要求。
三、PP喷淋塔预处理段的设计参数
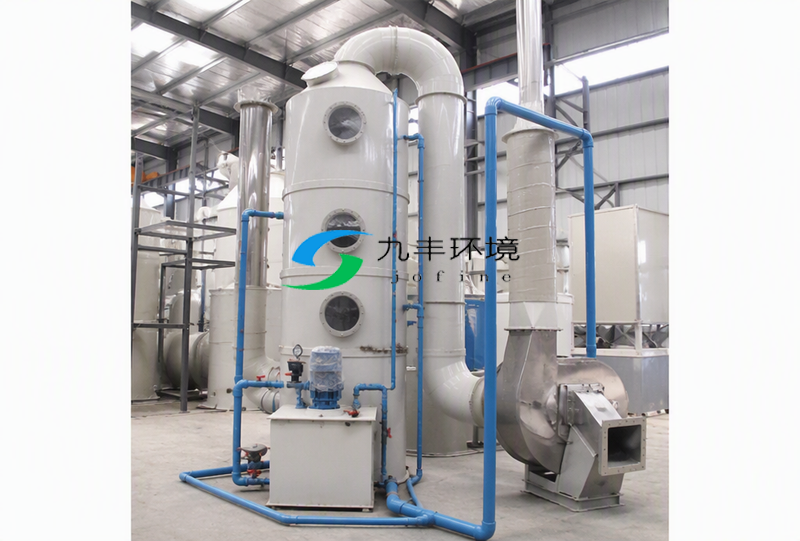
组合方案中喷淋塔的设计与处理酸碱废气有所不同。印刷废气多为中性有机气体,循环液以清水或低浓度碱液为主,主要功能是降温和洗涤。
空塔气速控制在1.0-1.5m/s,与常规设计一致。液气比可适当降低至0.5-1.5L/m³,因为对有机物的吸收效率要求不高,主要目的是降温和除尘。填料层设置一层即可,高度0.8-1.2米,选用PP多面空心球或鲍尔环,比表面积200m²/m³左右。除雾器是这一环节的关键部件,必须选用折流板除雾器并保证足够的除雾面积,避免液滴带入后段活性炭。
喷淋塔的循环水需要定期更换。印刷油墨中的树脂和颜料成分进入循环水后会形成悬浮物,长期运行可能导致喷嘴堵塞。建议每周排放一次循环水,补充清水,同时检查喷嘴雾化状况。
四、活性炭吸附箱的选型与运行
活性炭吸附是组合方案中的核心处理单元。选型时需要关注几个参数。
活性炭的装填量根据处理风量和废气浓度计算。以凹印废气为例,假设处理风量10000m³/h,入口浓度500mg/m³,要求排放浓度低于60mg/m³,需要的活性炭装填量约为200-300kg。活性炭比表面积不低于900m²/g,碘值大于800mg/g,选用煤质柱状炭或椰壳炭均可。
吸附箱的空塔流速控制在0.3-0.6m/s,气体在炭层中的停留时间不少于2秒。过高的流速会降低吸附效率,并增大床层阻力。吸附箱一般设计为抽屉式结构,便于更换活性炭。PP材质的箱体耐腐蚀性好,重量轻,适合印刷车间的安装条件。
活性炭的更换周期是运行成本的主要构成。当排放口浓度接近排放限值时,说明活性炭已接近饱和,需要更换或脱附再生。凹印废气浓度较高,活性炭更换周期一般在2-3个月;胶印废气浓度较低,更换周期可延长至4-6个月。定期监测排放浓度是判断更换时机的可靠方法。
五、系统布置与风量分配
印刷车间的废气收集方式对治理效果影响较大。建议对干燥箱废气和高浓度清洗废气分别设置集气罩,通过支管汇入主管道。干燥箱的排风温度较高,主管道需做好保温,减少热量散失对车间环境的影响。风机建议采用变频离心风机,根据生产工况调节风量,降低运行能耗。
整体系统的风量分配要合理。主管道风速控制在8-12m/s,支管风速6-8m/s。各支管处设置风量调节阀,确保各产污点的收集风量均衡。喷淋塔前设缓冲段,使气流分布均匀后再进入填料层。
六、结语
印刷行业的VOCs废气治理需要根据废气特性选择合适的工艺组合。PP喷淋塔与活性炭吸附箱的组合方案在印刷领域应用成熟,喷淋塔负责降温除尘预处理,活性炭吸附箱承担有机物的深度净化。在设计中合理确定喷淋参数、活性炭装填量和系统风量分配,在运行中做好循环水更换和活性炭更换管理,才能保证处理系统长期稳定运行,达到环保排放要求。
